热门搜索
在某一个磨煤机出力下,用可调缩孔把各粉管风速调平、锁死缩孔;但磨煤机出力改变(风量变化)之后,各粉管流速又重新跑偏。根本原因:各根粉管的总阻力系数不是常数,它们随雷诺数、煤粉浓度的变化规律互不相同;可调缩孔只能在单一工况点实现阻力匹配,无法做到全工况阻力曲线重合。
下面分层拆解,结合前面管路模型、工程煤粉管道特点来讲。
1. 理想清水单相管路
清水单相、充分湍流、纯空气:
路水头损失: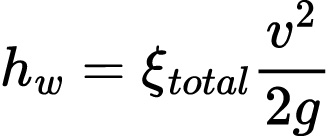 ,
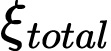 视为常数。
只要调阀门 / 缩孔使得各管总阻力系数相等,则任意流量下流速都相等。
这个模型成立的前提:单相流体,所有部件的阻力系数ξ 不随 Re 变化。
煤粉管道不是单相空气,是气固两相流,而且各管路阻力构成不一样,这是本质区别。。
2. 中速磨粉管阻力构成
ξtotal=ξ管道本体+ξ可调缩孔
•ξ管道本体:分配器、直管、弯头、异径、煤粉转向、燃烧器入口。
因为磨到燃烧器的空间走向不同,弯头数量、管长、转弯角度、局部涡流结构不一样;每一根管道本体的阻力,随 Re、随煤粉浓度变化特性各不相同。
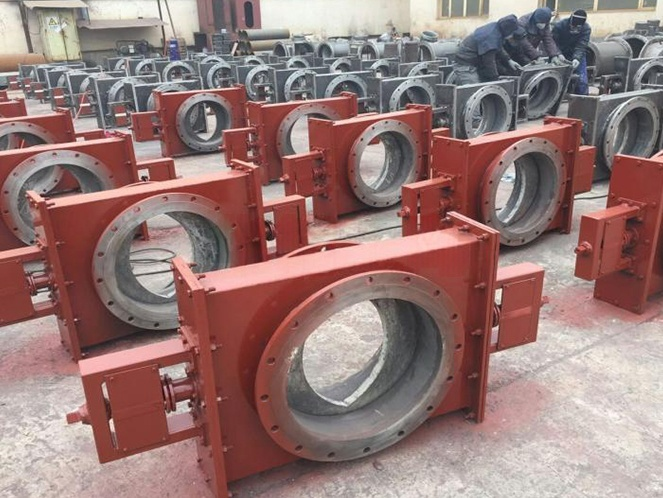
•ξ可调缩孔:用来做静态补偿,在标定工况出力下补齐阻力差。缩孔锁死后,它本身的几何固定。
可调缩孔的作用:单点匹配。
在标定出力、标定煤粉浓度下,调整缩孔节流阻力,把整套管路总阻力拉齐,此时各管风速相等。
但是:缩孔只能补偿 “标定工况下的阻力差值”,不能补偿 “阻力随流量 / 煤粉浓度变化的差异”。
3. 磨出力一变,风速又跑偏
① 气固两相流阻力:阻力系数和煤粉浓度、流速强相关(最核心)
煤粉管内是空气 + 煤粉颗粒两相流动。
两相的压力损失 = 空气单相阻力 + 颗粒附加阻力。
颗粒附加阻力不是简单的 v2 关系,它和煤粉浓度(固气比)、颗粒沉降、管壁沉积、弯头颗粒撞击磨损密切相关。
•磨煤机出力升高 → 煤粉质量流量上升 → 固气比增大;
•弯头多、管路长的那根粉管,颗粒附加阻力随固气比上涨幅度更大;
•弯头少、管路短的粉管,颗粒附加阻力随固气比上涨幅度更小。
原来在 某一个风煤比刚调好平衡的总阻力,一旦中速磨煤机工况变了,各管路阻力的增量不一样,平衡被打破。
单相空气:所有管路阻力都按 v2 同比放大;
煤粉两相:各管路阻力随出力放大的倍率互不相同。
② 单相阻力系数本身随雷诺数的变化差异
即使不考虑煤粉,只看空气:
• 长管、多弯管路:沿程阻力占比高;沿程阻力系数 λ 在过渡区会随 Re 变化;
• 短管、少弯管路:局部阻力占比高;局部阻力系数随 Re 变化相对平缓。
可调缩孔属于局部节流件。缩孔节流阻力系数随 Re 变化特性,和弯头、直管的阻力系数变化特性不一样。
当风量下降、Re 降低时:
管道本体阻力的衰减规律 ≠ 缩孔节流阻力衰减规律。
所以,原本匹配好的总阻力系数,在低 Re 下不再相等。
③ 煤粉沉积、积灰带来的阻力漂移
不同走向粉管,重力沉降特性不一样:
• 向下弯、水平长管:低速下更容易积煤粉;积灰会减小有效流通截面积,管道阻力非线性上升;
• 向上爬坡的粉管:沉积相对少。
磨低出力时,管内流速下降,沉积差异被放大,各管阻力额外拉开差距。
出力升高,流速高,积灰被吹走,阻力又变化。
每根管积灰程度随工况变化不同,这是典型非线性扰动,单点调平解决不了。
④ 磨煤机出口分配腔压力分布不是理想恒压源
前面容器模型:容器是大容积,各出口共享同一个静压水头 H。
中速磨出口不是理想稳压腔:
磨煤机的煤粉分配箱 / 分离器出口,内部存在旋流、偏流,各粉管取压位置的静压本身会随磨总风量、出力变化。
标定出力下分配箱流场稳定,各管入口静压接近;
当磨出力大幅变化,分离器内旋转流场改变,四根 / 六根粉管的入口静压不再一致。
也就是:不再共用同一个驱动压力,哪怕管路阻力一样,流速也会不一样。
4. 对比单相清水管路 vs 煤粉粉管
1)单相清水(理想):
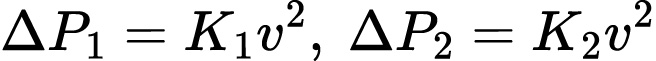
调缩孔使得 K1=K2,任意流量下流速相等。两条阻力曲线完全重合。
2)煤粉两相粉管:
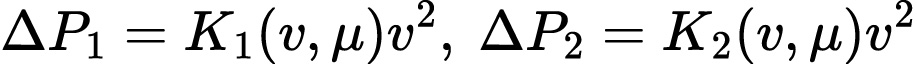
K1、K2 同时是流速 v 和风煤比 μ 的函数,而且函数形式两根管路不一样。
只在单一 (v0,μ0) 点做到 ΔP1=ΔP2;
一旦 v、μ 改变,K1、K2 的变化量不同,ΔP1≠ΔP2,流速失衡。
形象理解:
单相管路:两条阻力曲线可以被调成完全重合;
煤粉粉管:两条阻力曲线只是在一个点相交,整体曲线斜率不一样。离开这个交点,就分开。
5. 工程实操结论(锅炉磨煤机粉管调平)
1.静态可调缩孔只能做单点调平,一般在额定磨出力、额定一次风量下调风速平衡;低磨出力、变一次风工况,风速偏差必然复现。这是四角切圆、前后墙对冲锅炉共同的问题。
2. 四角切圆对各粉管风速、煤粉浓度均匀性更敏感,风速偏差容易造成火焰偏斜、结焦;前后墙对冲偏差大容易出现两侧热负荷不平衡。
3. 改善方案:
• 尽量减少各粉管弯头、管长差异,从源头减小各管路阻力特性差异;
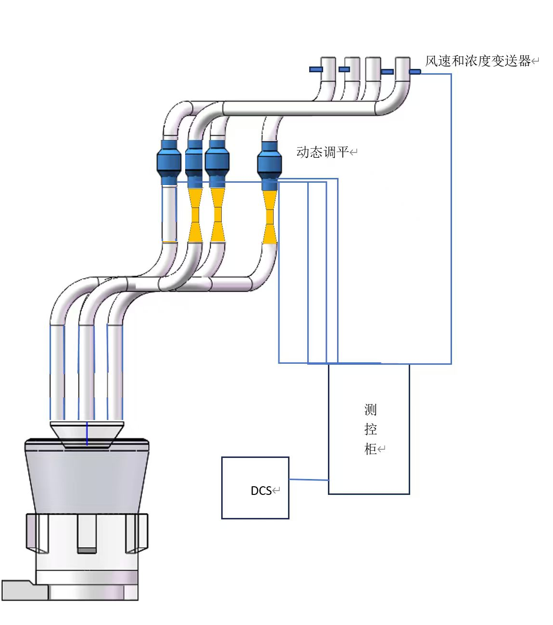
• 采用动静态可调装置(如电动可调装置+静态调平管件),变工况下实时修正;
• 多工况下做多点调平,缩小全工况偏差,尽最大努力做到全程等速;
• 煤粉浓度偏差,采用离心动态分离器提高中速磨煤机出口煤粉一致性≥1.2,风速相等基本能代表煤粉浓度及粉量分配均匀。
6. 结论
单相流体管路,只要把总阻力系数调相等,可以全工况保持流速一致;
煤粉管道是气固两相流,各粉管的阻力随风量、煤粉浓度的变化规律互不相同。可调缩孔仅能在某一个磨出力工况点把风速调平;当磨出力改变,各管路阻力增长 / 衰减的幅度不一致,所以各粉管流速会再次出现偏差。